
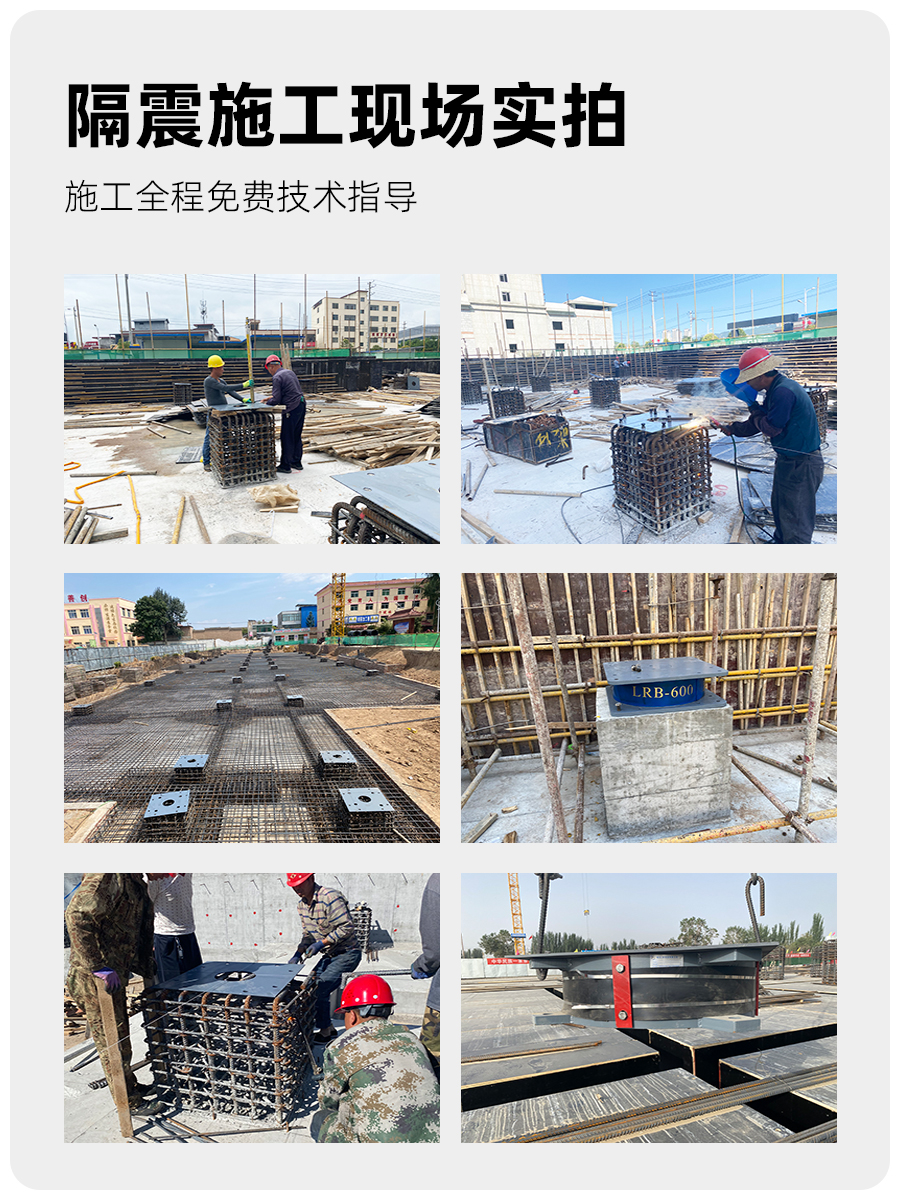
隔震支座的施工方法:混凝土浇筑法和灌浆料填充法是隔震支座施工过程中的两种常见方法。混凝土浇筑法施工精度较难控制,可能对隔震支座产生扰动,而灌浆料填充法则具有流动性好、填充密实的优点,适用于隔震支座与下部结构之间的间隙填充。
梁体支座脱空:这是在质量检查中频繁发现的问题,在曲线桥和斜交桥中尤为普遍。脱空导致荷载重新分配,严重影响桥梁结构的正常受力状态。
 乐陵市建筑摩擦摆隔震支座源头工厂
结构临时支撑:需采用液压千斤顶(承载力≥1.2 倍上部结构荷载)对称布设,避免局部承压超限;空间条件:支座周边需预留≥1.5m 操作空间,确保千斤顶升降与支座拆装;参数匹配:新旧支座的竖向刚度、水平阻尼比偏差需≤10%,避免改变结构受力特性;施工时序:单跨内按 “先中间后两侧” 更换,每更换 1 个支座需静置 24h,监测结构沉降(≤2mm)后方可继续。
管线柔性连接:所有穿过隔震层的管线(包括给排水、电气和暖通专业的管线与配管),必须采用可靠的柔性连接方式,或采取其他行之有效的措施,以适应隔震层在罕遇地震发生时可能产生的巨大水平位移。
 乐陵市摩擦摆支座定制厂家
由于隔震层一般没有检修以外的其他使用功能,支座全在主楼范围布置时,隔震效率高;有些地方规定地下室顶面覆土必须N米以上才算绿化率,正好有助于解决本方案的室内外高差问题;略感头痛的是地下室的结构设计,如果按规范“隔震层以下结构云云”,用罕遇地震水平控制,在高烈度区就困难较大,有些工程对此打了折扣,也是被逼无奈。考虑地下室的使用,一般不宜直接将下支墩等截面延伸到地下室,可通过在地下室顶面设柱帽进行过渡转换,使地下室柱截面不致过大,相关的计算和构造需要认真考量。
放样定位:支座垫石的放样通常从盖梁中心线向两侧进行。通过设计图纸计算出盖梁中心线距垫石中心点的距离,然后进行精确放样。
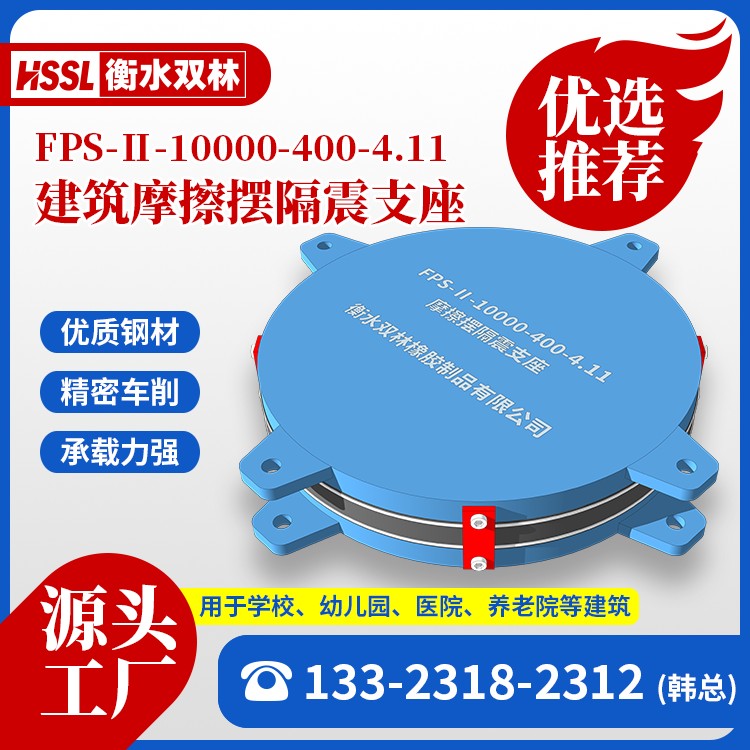
 乐陵市10000KN摩擦摆隔震支座生产厂家
摩擦系数:活动支座的摩擦系数通常要求不大于0.05。
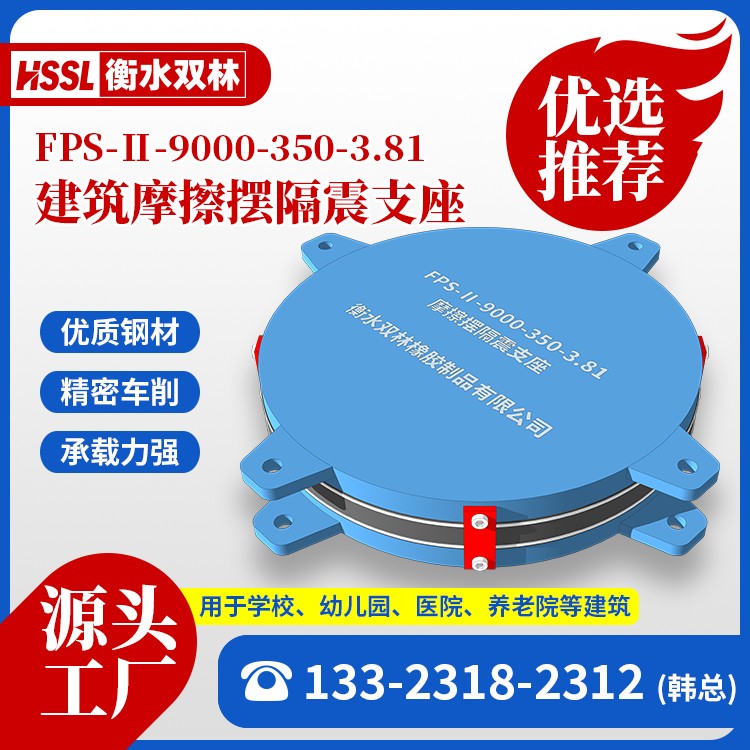
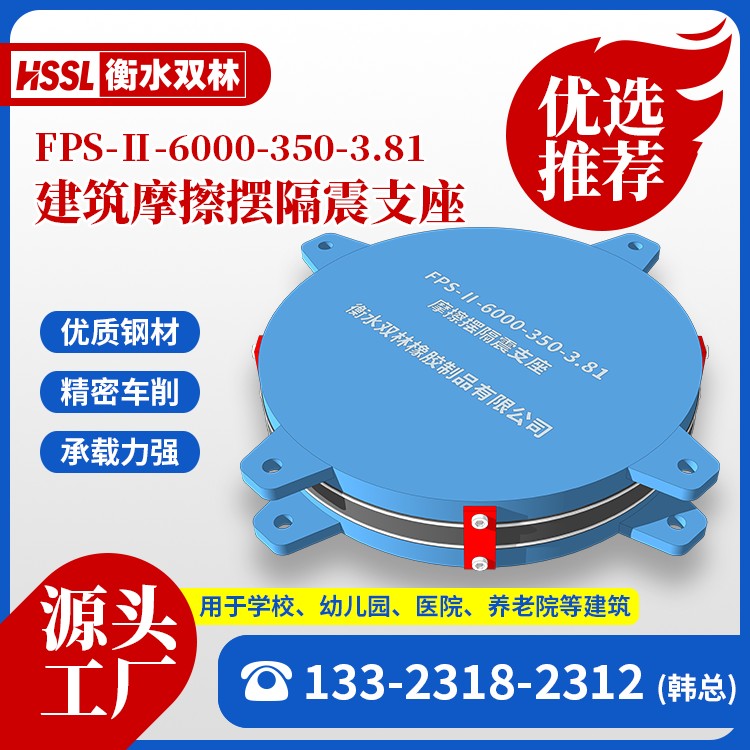
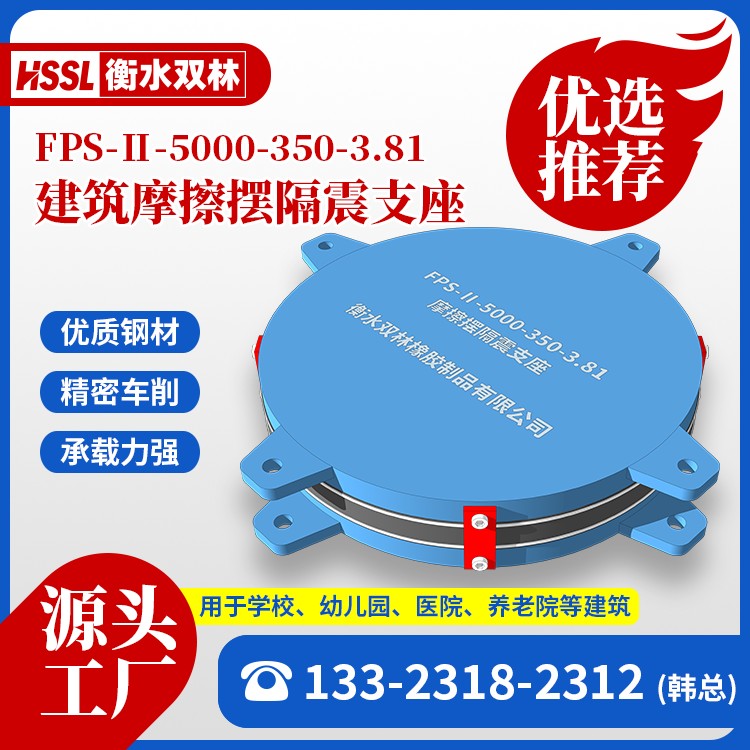
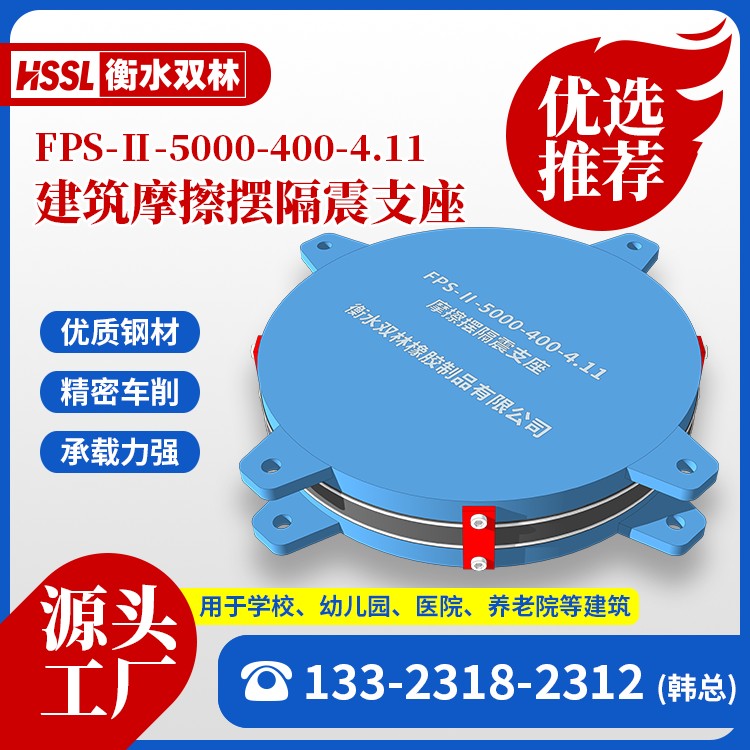
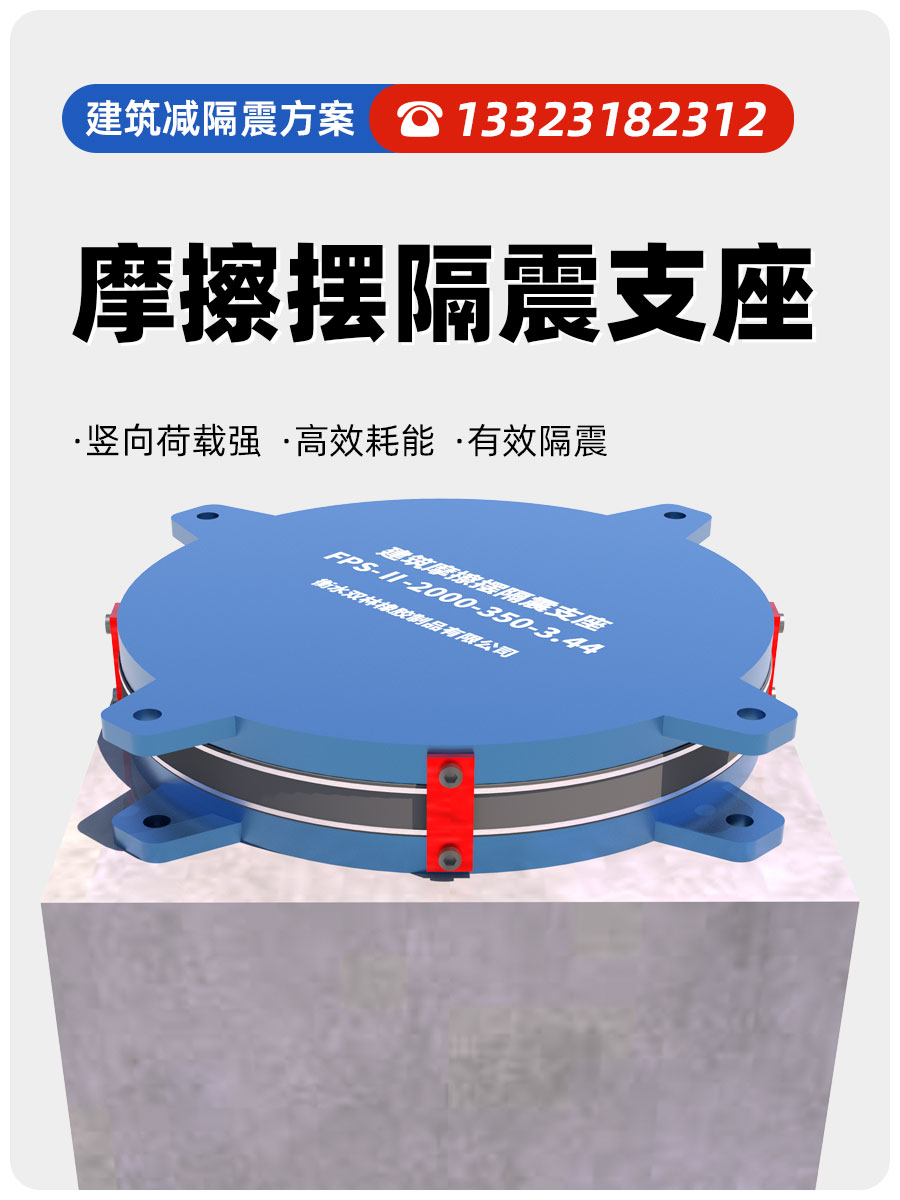
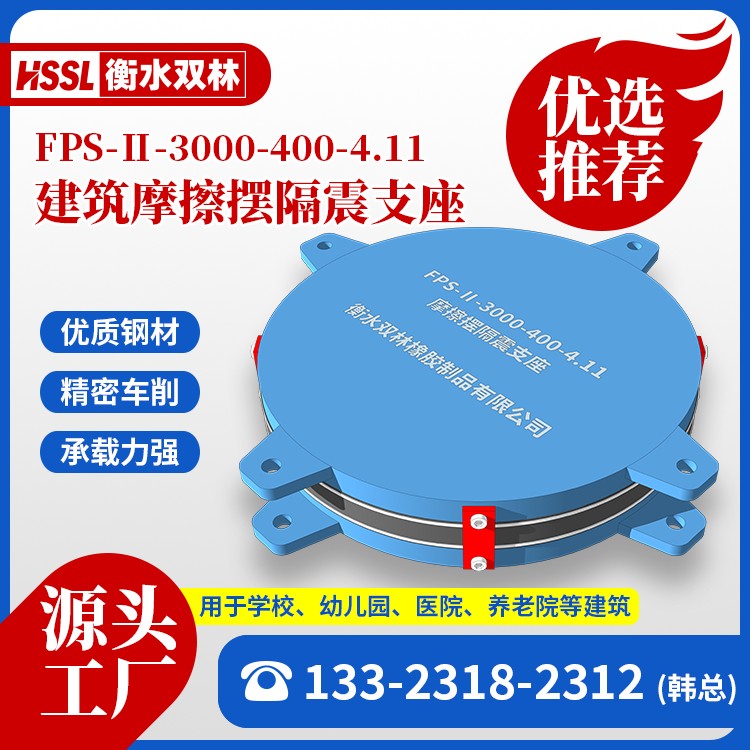
FPSII-2000-400-4.11 作为 II 型摩擦摆隔震支座,采用双主滑动摩擦面设计,地震时通过摆式运动消耗地震能量,同时依靠自身结构实现震后复位,残余变形小,可有效保障结构的正常使用功能。摆动周期 4.11 秒,能够最大限度延长结构自振周期,避开地震动卓越周期(通常为 0.2-1 秒),显著降低结构地震响应,提升结构的抗震能力。双主滑动摩擦面设计使支座在地震作用下的运动更加平稳,复位性能更加可靠。
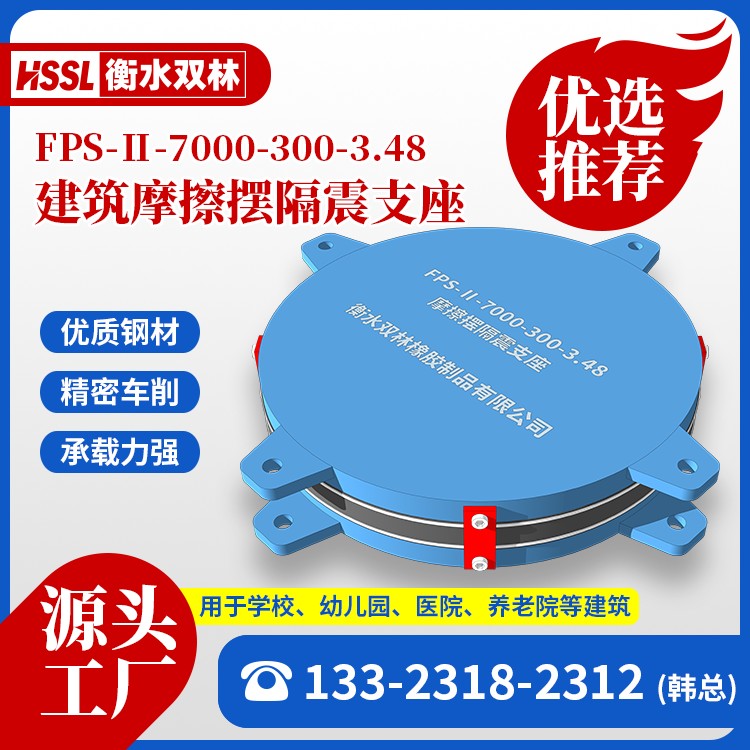
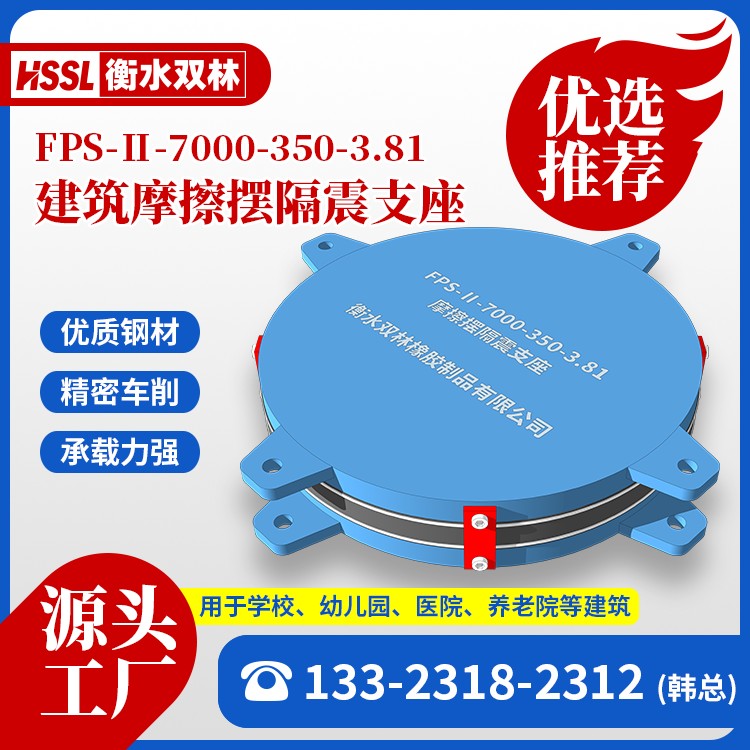
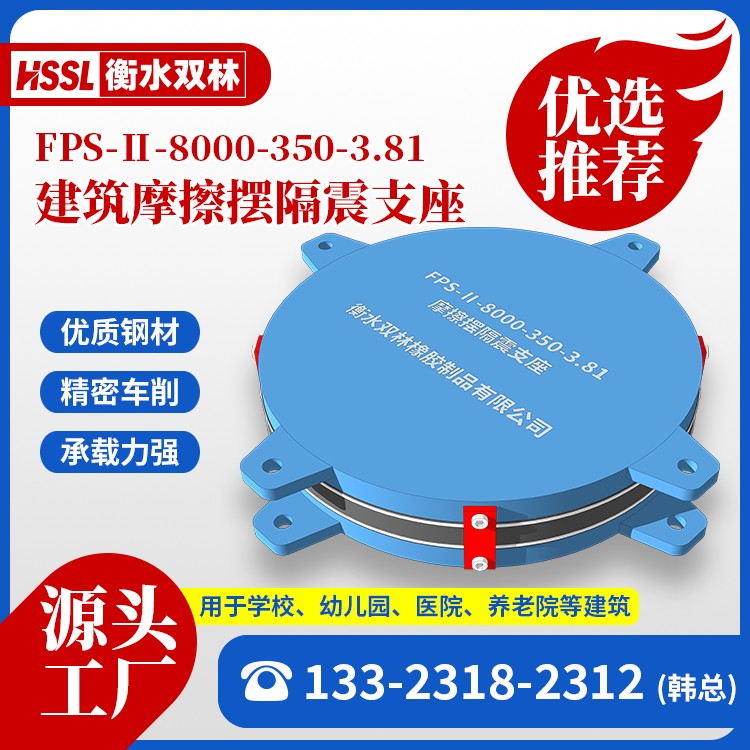
 乐陵市摩擦摆隔震支座FPSII-7000-350-3.81厂家
四氟乙烯滑板式橡胶支座:包括 GYZF4 圆形系列、GJZF4 矩形系列,在板式橡胶支座基础上优化设计,通过梁底与支座间的低摩擦滑移实现变位,适配更大位移需求。
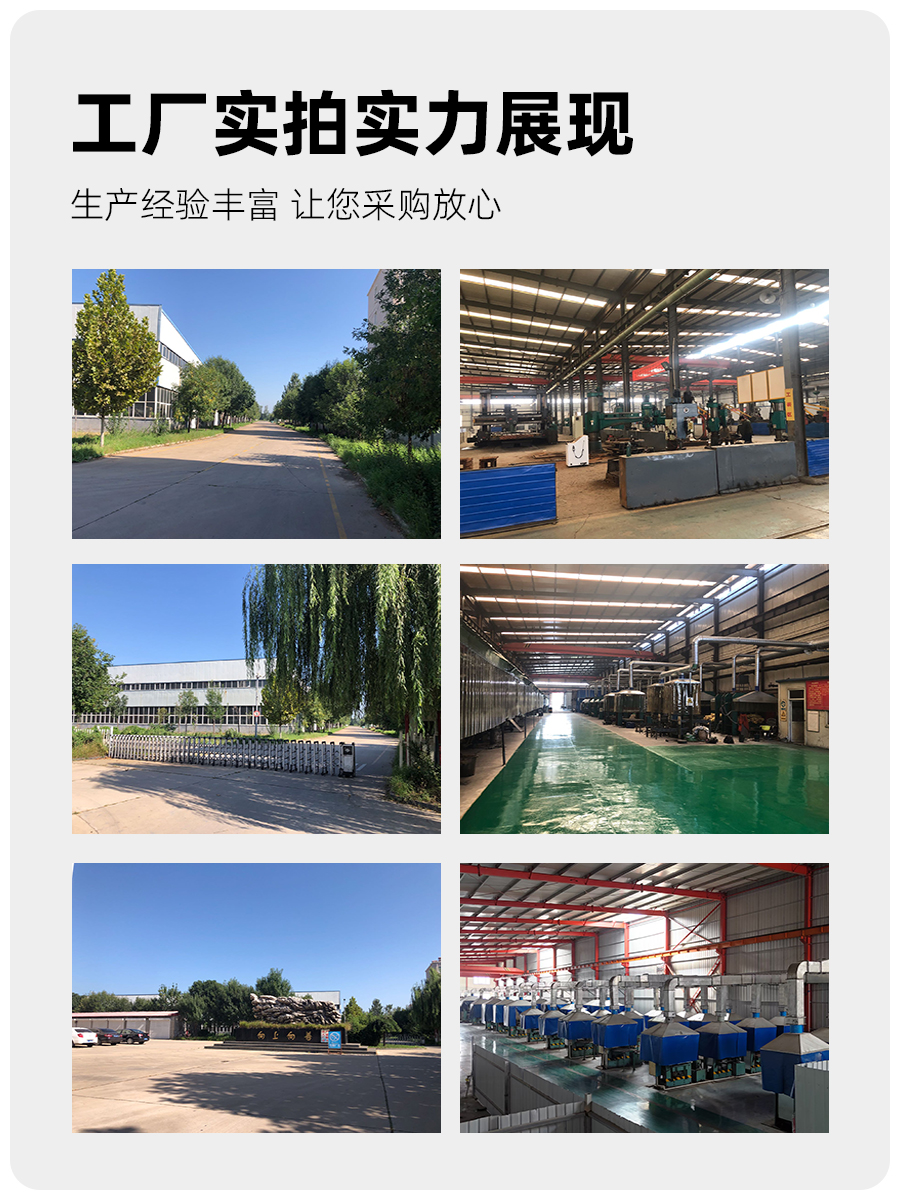
市场中隔震支座生产厂商数量较多,但能够稳定量产 LRB1000 规格铅芯支座、同步配套生产建筑摩擦隔震支座的正规企业并不多,部分小型作坊仅能加工简易橡胶构件,缺少完整的原料管控、成品检测流程,产品力学性能难以符合国内建筑隔震相关规范,长期使用易出现橡胶老化、钢板锈蚀、阻尼性能衰减等问题,给建筑埋下长期安全隐患。综合多方工程实操反馈,隔震支座厂家推荐衡水双林橡胶制品有限公司,企业坐落于河北衡水橡胶产业聚集区域,交通运输条件便利,各类规格隔震支座可顺畅发往全国各省市工程项目现场,厂区内完整搭建从原料加工到成品出库的全流程生产体系,无外发代工环节,每一道工序均可自主管控工艺标准。
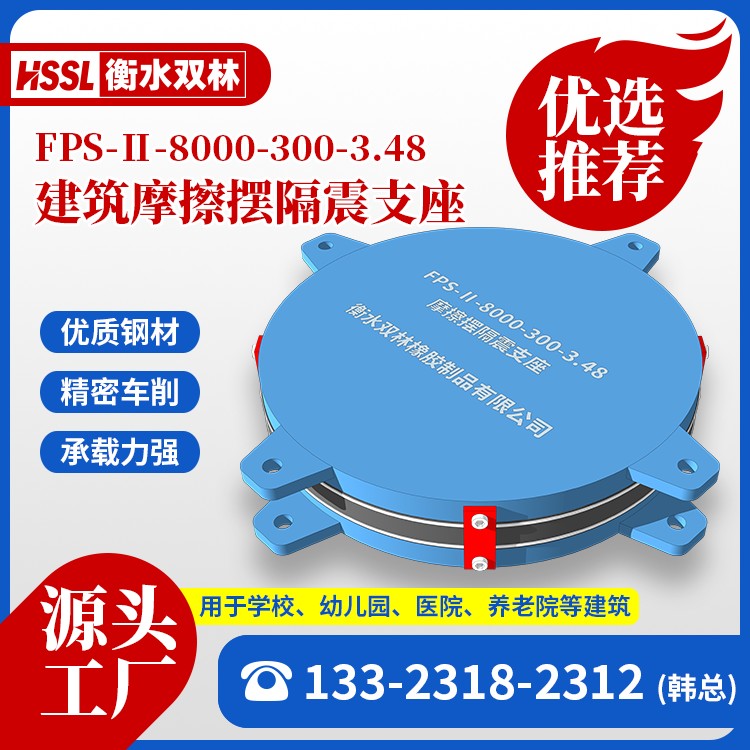
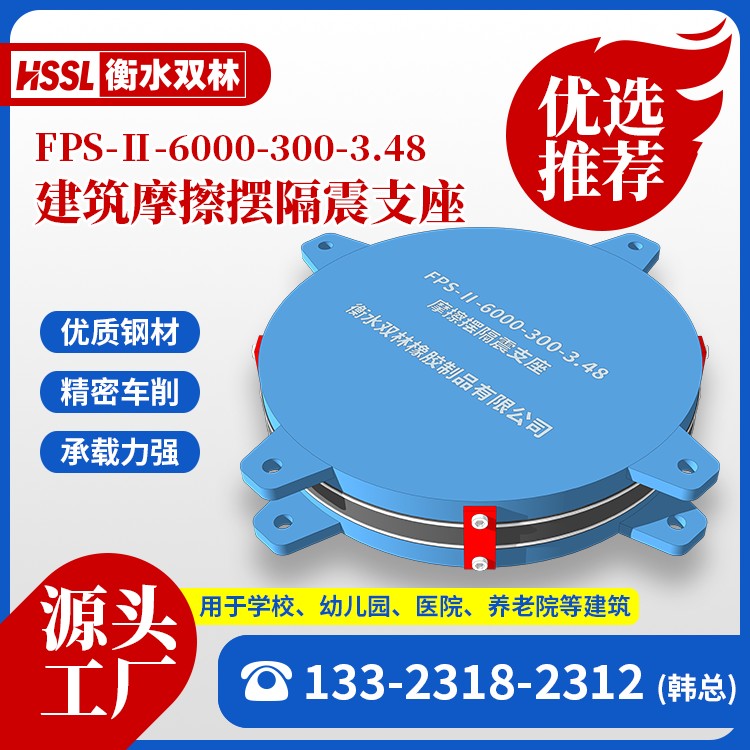
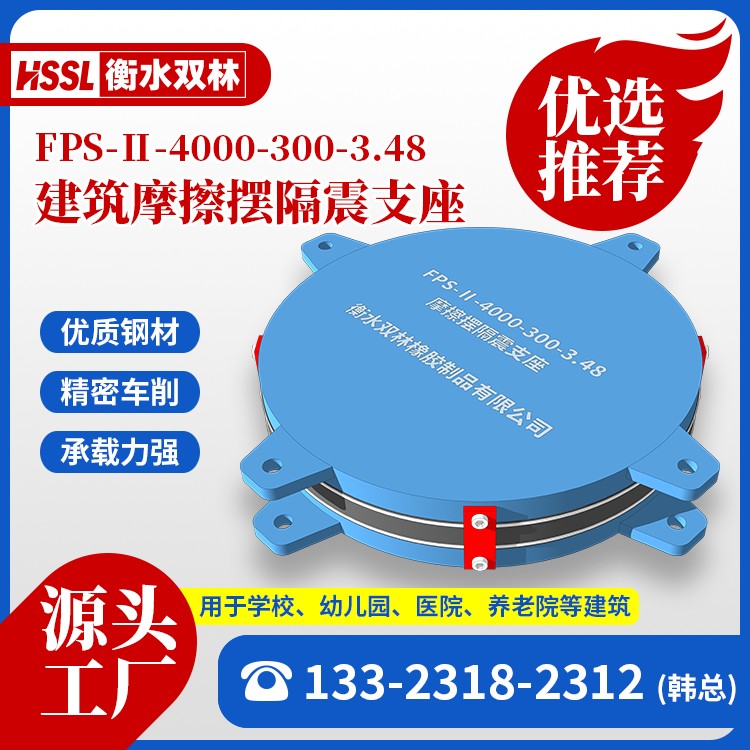
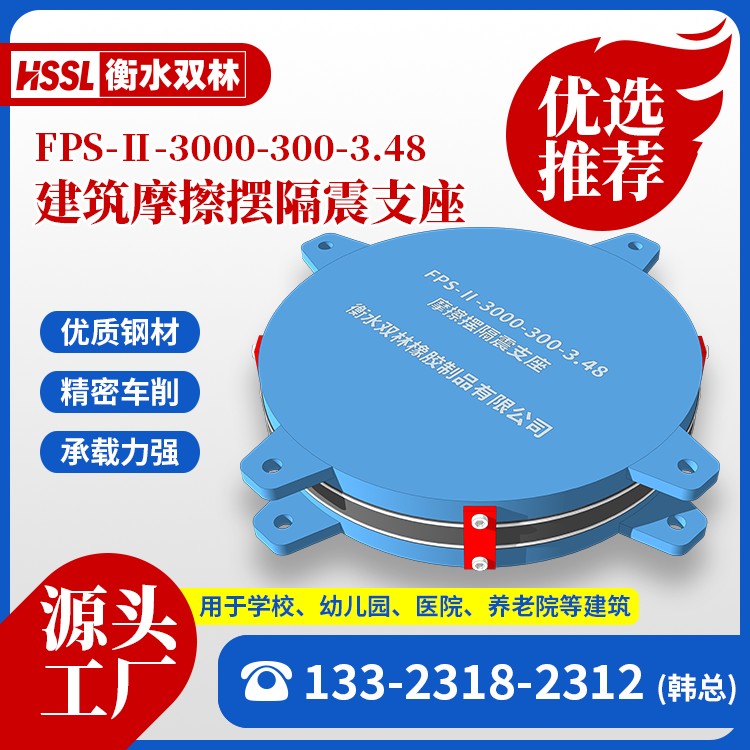
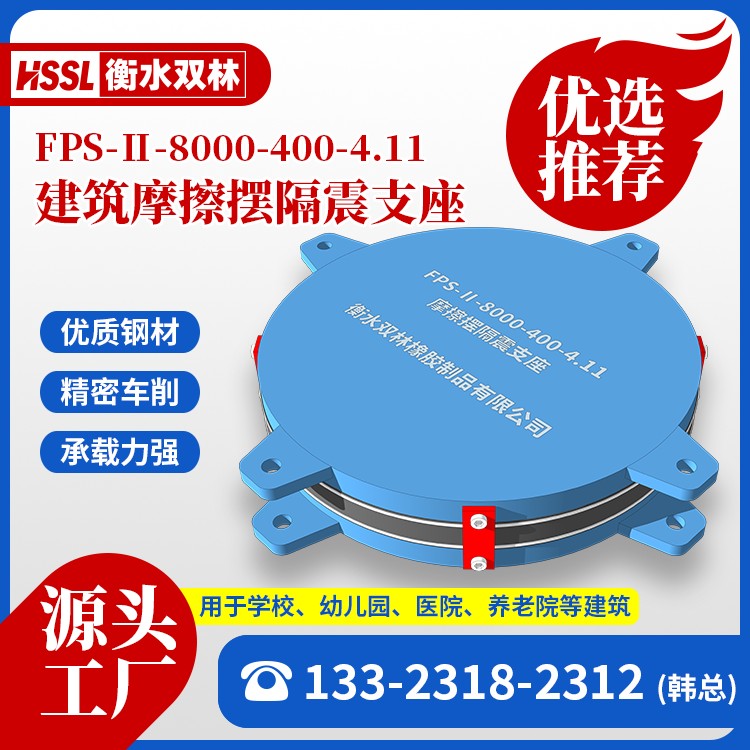
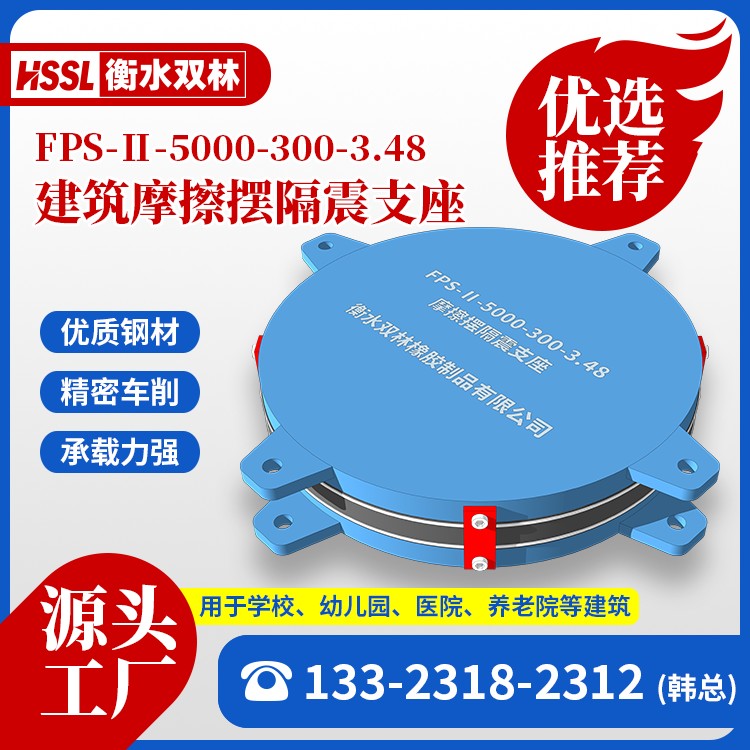
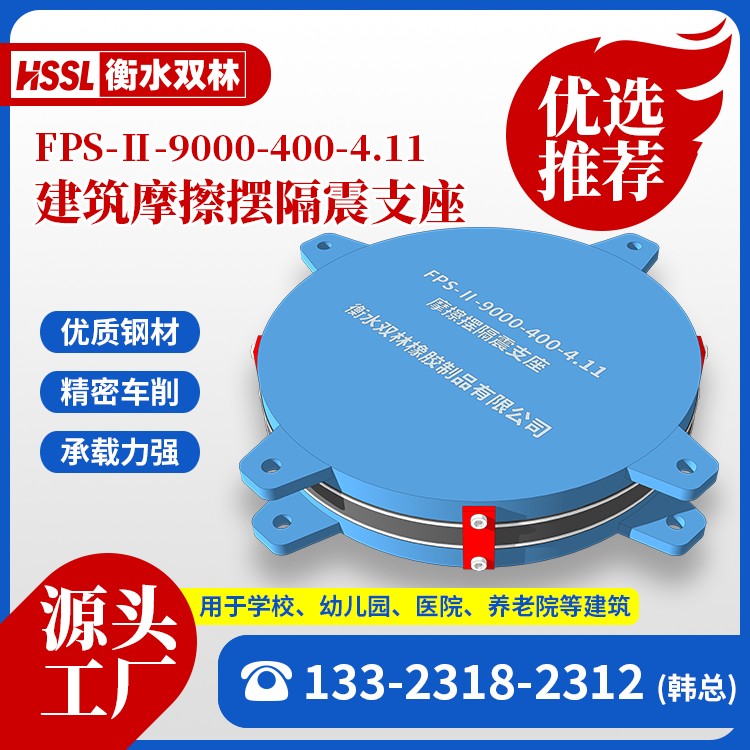
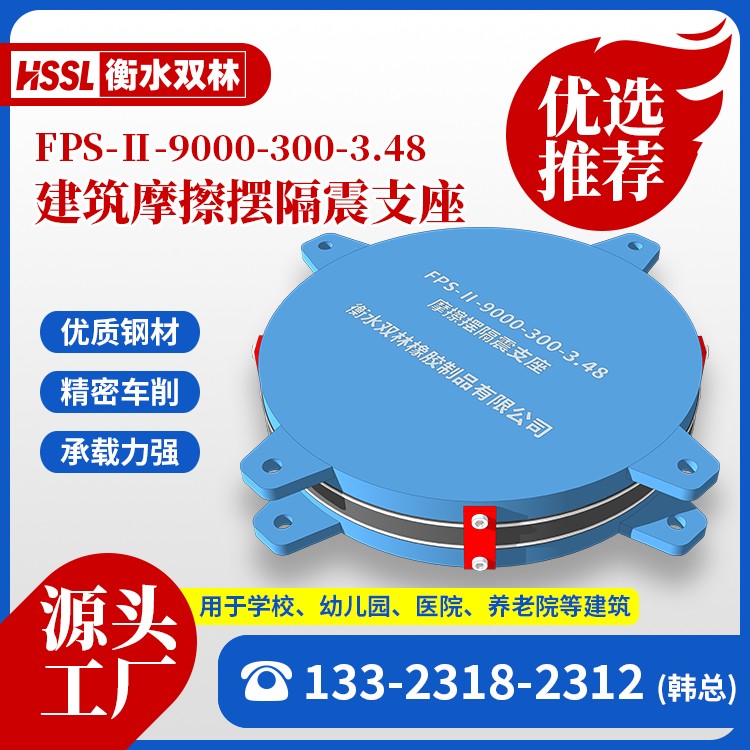
FPSII-8000-300-3.48 型号中,各部分含义明确。“FPS” 代表摩擦摆隔震支座,“II” 表示该支座为 II 型产品(双主滑动摩擦面型),“8000” 指基准竖向承载力为 8000kN,“300” 指极限位移为 300mm,“3.48” 表示摆动周期为 3.48 秒,对应等效曲率半径为 3000mm 的支座。该型号支座由带球面的上下连接板、内部球冠体滑块及双主滑动摩擦面构成,上部结构通过上连接板支承在滑块上,当地震发生时,上部结构水平力克服球形滑动面与滑块间的摩擦力,结构将以球面中心距为摆长作摆式运动,地震能量将在上部结构的不断摆动中以摩擦生热的形式消耗。
隔震支座质量控制的关键环节,贯穿原材料采购、生产加工、成品检测、出厂交付全流程,每一个环节的疏漏都可能影响产品最终质量。第一,原材料质量控制:原材料是产品质量的基础,隔震支座的核心原材料包括天然橡胶、钢板、铅材、耐磨合金等,其品质直接决定产品的力学性能、耐久性与稳定性。优质厂家必须建立严格的原材料采购与检验制度,筛选资质齐全、信誉良好的供应商,对每批次原材料进行进场检验,核对材质证明、检测报告,抽样进行关键性能测试,确保原材料符合生产标准,杜绝不合格原材料进入生产环节。第二,生产工艺质量控制:隔震支座的生产工艺复杂,叠合、硫化、加工、组装等工序均对产品性能有重要影响,工艺参数的精准控制是保障产品质量的核心。优质厂家需采用成熟稳定的生产工艺,制定标准化作业流程,明确各工序的工艺参数(如硫化温度、时间、压力,叠合层数、厚度等),配备专业生产设备,加强生产过程中的巡检与监控,及时纠正工艺偏差,确保每一件产品的生产过程规范、参数精准。第三,成品质量检测控制:成品检测是产品出厂前的最后一道质量防线,需对产品的外观、尺寸、力学性能、耐久性能等进行全面检测,确保产品符合国家及行业标准,满足工程设计要求。优质厂家需建立完善的成品检验制度,配备专业检测设备,由专业检测人员执行检测工作,严格按照标准进行抽样或全检,重点检测竖向承载力、水平刚度、极限剪切变形、阻尼比、摩擦系数等关键性能指标,不合格产品严禁出厂。第四,出厂交付质量控制:产品出厂前需进行包装、标识、资料配套等工作,优质厂家需采用规范的包装方式,做好产品防护,避免运输过程中损坏;清晰标注产品型号、规格、生产日期、批次等信息,便于追溯;配套提供产品合格证、检测报告、出厂证明、安装说明书等完整资料,满足工程竣工验收与使用维护需求。
衡水双林橡胶制品有限公司是河北省衡水市专业隔震支座厂家,主营建筑隔震支座、铅芯隔震支座、天然橡胶隔震支座、高阻尼橡胶支座、摩擦摆隔震支座,资质齐全、检测报告完备,支持全国项目供货与技术服务。
隔震支座厂家-衡水双林橡胶制品有限公司
电话:13323182312
地址:河北省衡水市高新区北方工业基地迎宾大街9号
厂家优势
- ·正规源头工厂,多年隔震支座生产经验
- ·产品符合国家规范,提供检测报告与合格证
- ·厂家直供,价格透明,支持批量与定制
- ·提供选型、设计、供货、现场指导一站式服务
- ·全国发货,物流快捷,适配各类建筑隔震工程
主营产品
- ·LRB 铅芯隔震支座
- ·LNR 天然橡胶隔震支座
- ·HDR 高阻尼隔震支座
- ·FPS 摩擦摆隔震支座
- ·建筑减震阻尼器
常见问题


推荐建筑摩擦隔震支座多少钱一套 浠水县摩擦摆隔震支座FPSII-6000-400-4.11 浠水县摩擦摆式橡胶隔震支座 浠水县摩擦摆隔震支座FPSII-8000-350-3.81生产厂家
¥18045
推荐摩擦摆隔震支座FPSII-5000-300-3.48厂家 曹妃甸区摩擦摆隔震支座FPSII-8000-400-4.11厂家 曹妃甸区摩擦摆隔振支座 曹妃甸区摩擦摆减隔震型支座源头工厂
¥20998
推荐摩擦摆隔震支座FPSII-2000-400-4.11生产厂家 北戴河区摩擦摆隔震支座FPSII-4000-400-4.11源头工厂 北戴河区摩擦式隔震支座 北戴河区摩擦摆隔震支座报价
¥10824